
金属加工の現場では、加工時に発生する熱を抑えたり、工具の摩耗を防いだりするために切削油を供給します。
しかし、大量の切削油を流し続ける従来の方式は、環境面やコスト面での負荷が課題になりつつあります。
こうした課題の解決策として注目されているのが「ミスト加工(MQL方式)」です。
ミスト加工は油剤の使用量を大幅に減らせるため、省エネやコスト削減を目指す現場で導入が進んでいます。
本記事では、ミスト加工の基本的な仕組みや従来方式との違い、移行時に直面しやすい課題などについて解説します。
なお、切削油の基本的な役割や種類については「切削油の基礎知識と加工品質を安定させる選び方」で詳しく説明していますので、あわせてご覧ください。
ミスト加工は、少量の油剤を圧縮空気などで霧状にして加工部分へ供給する加工方法です。
使用する油剤量を抑えながら、工具と加工物の間の摩擦を低減できる点が特徴です。
まずは、ミスト加工がどのような原理で動作しているのか、そしてなぜ今広く注目を集めているのかについて見ていきましょう。
ミスト加工は、最小限の油剤で最大の効果を得るための供給方式です。
英語では「MQL(Minimum Quantity Lubrication:最小限潤滑)」と呼ばれます。
この方式最大の特徴は、オイルをそのまま流すのではなく、圧縮空気(エア)で数微米から数十微米程度の細かい「霧状(ミスト)」に変えて供給することです。
専用のノズルを使い、刃先とワーク(加工物)が接触する加工点に向けて吹き付けて使用します。
従来のクーラント方式は「大量の液で冷やす(冷却力メイン)」ことが目的ですが、ミスト加工は「極少量の油で滑りを良くする(潤滑性メイン)」ことが目的です。
摩擦そのものを減らして発熱を抑える仕組みのため、ごくわずかな油剤(1時間あたり数ミリリットル〜数十ミリリットル程度)でも加工進行できます。
ただし、発熱量が大きい加工や大量の切削熱が発生する加工では、加工条件によって適用が難しいケースもあります。
そのため、加工内容に応じた方式選定が必要です。
MQL方式が多くの製造現場で注目されている大きな理由は、環境改善とコスト削減が同時に可能となるためです。
従来方式とMQL方式の環境・コスト面における主な違いを表にまとめました。
| 比較項目 | 従来のクーラント方式 | ミスト加工(MQL方式) | 期待できる効果 |
|---|---|---|---|
| 油剤の使用量 | 大量の液を循環させて使用 | 極少量を使い切り | 油剤の購入コストを大幅に削減 |
| 廃液の処理 | 定期的な交換と処分が必要 | 廃液がほぼ発生しない | 処分費用と環境負荷の削減 |
| 後処理(洗浄) | ワークに油が大量付着する | ワークへの付着量が少ない | 洗浄工程の短縮と洗剤コストの削減 |
| 作業環境 | 床や作業服が汚れやすい | 油の飛び散りが少ない | 工場内の清掃負担軽減・環境改善 |
従来方式では定期的な液の入れ替えや処理費用がかかっていましたが、MQL方式は油剤を効率よく使い切るため、無駄なコストや廃液が出ません。
持続可能なものづくり(サステナビリティ)への対応と現場の固定費削減を同時に実現できる点が、多くの企業に選ばれている理由です。
従来のクーラント方式とミスト加工は、どちらかが一方的に優れているわけではなく、得意とする加工領域が異なります。
そのため、クーラントの供給方式を選ぶ際は、それぞれの特性と適性を正しく理解することが大切です。
ここでは、両方式の冷却・潤滑に対するアプローチの違いと、加工内容に応じた向き不向きについて確認しましょう。
従来のクーラント方式とミスト加工(MQL方式)は、加工部への働きかけが根本から異なります。
従来のクーラント方式(水溶性・油性)は、一定量の液体を直接流し込む手法で、主な目的は「冷却」です。
大量の液で刃先と加工物を包み込むことで、発生した熱を素早く奪い去り、切りくずを流し出す役割を果たします。
特に水溶性クーラントは水の高い比熱を利用できるため、冷却効果に優れています。
一方でミスト加工は、微量の油剤を圧縮空気で霧状にして吹き付ける手法です。
こちらの主な目的は「潤滑」で、刃先と加工物の間に効率よく油膜を形成し、摩擦そのものを減らして発熱を抑制します。
つまり、従来方式は「発生した熱を冷ます」アプローチであり、ミスト加工は「熱の発生そのものを抑える」アプローチと言えます。
供給方式のメカニズムが異なるため、適した加工条件や材質にもそれぞれ得意・不得意があります。
| 項目 | 従来のクーラント方式 | ミスト加工(MQL方式) |
|---|---|---|
| 得意な加工領域 | 重切削、高負荷な加工大量の切りくずが出る深穴掘り難削材(耐熱合金など)の加工 | アルミ合金や鋳鉄の加工高速・浅彫りのフライス加工タップ立てやドリル加工(小径) |
| 冷却性能 | 非常に高い(大量の液で急冷可能) | 限定的(空気による冷却がメイン) |
| 切りくず排出 | 液圧で効率よく押し流せる | 圧縮空気の勢いで吹き飛ばす |
| 加工現場のメリット | 熱変形を防ぎやすく安定する | ワークの洗浄が容易で環境に優しい |
大量の熱が発生する重切削や、切りくず詰まりが懸念される深穴加工では、冷却力と排出力に長けた従来方式が適しています。
一方、熱の発生が比較的少ないアルミ加工や高速軽切削では、ミスト加工でも十分に対応可能です。
加工環境のクリーン化や後処理の手間軽減といったメリットを、最大限に活かせるでしょう。
ミスト加工には多くのメリットがある一方で、導入や移行の段階で直面しやすい現場ならではの課題も存在します。
導入後に「こんなはずではなかった」と後悔しないため、事前に対策を把握しておくようにしましょう。
ここでは、既存設備の改造面と、作業環境への影響という2つの視点から具体的な課題と対策を解説します。
ミスト加工を導入する際は、現在使用している加工設備との適合性を確認しなくてはなりません。
従来のクーラント方式では、液体を循環させるためのタンクやポンプなどが使用されています。
一方、ミスト加工では油剤を霧状にして供給するため、専用の供給装置や配管などが必要になる場合があります。
以下が、確認すべき主な項目です。
設備によっては、大きな改造を行わずに導入できる場合もありますが、加工機の仕様や使用環境によって対応方法は異なります。
また、ミスト加工では油剤の供給量や噴射位置の調整も加工品質に影響します。
単純に装置を設置するだけではなく、加工条件に合わせた調整が必要です。
ミスト加工では、微細な油剤の粒子を使用するため、飛散したミストへの対策は必須です。
加工中に発生したミストが作業環境へ広がると、作業者が不快感を感じたり、設備周辺が汚れたりする原因になる場合があります。
そのため、加工機のカバーや集じん・排気設備など、現場に合わせた対策が必要です。
特に確認したいポイントは以下のとおりです。
ミスト加工は油剤使用量を抑えられる一方で、使用環境によっては飛散への配慮が必要です。
導入を検討する際は、加工性能だけでなく、作業者が安全かつ継続的に使用できる環境を整えられるかも確認するようにしましょう。
クーラント供給方式の見直しは、工場全体の生産性や運用コストに直結します。
ミスト加工へ全面的に移行するのが正解とは限らず、加工条件によっては従来のクーラント方式を維持・改善するほうが合理的な場合もあります。
自社にとって最適な選択をするために、それぞれの立場における判断材料を整理しておきましょう。
従来のクーラント方式を継続する場合は、クーラントを安定した状態で供給できる仕組みづくりがポイントです。
クーラントは加工時の冷却や潤滑に関わるため、濃度管理が適切に行われていないと、加工品質や工具寿命に影響する場合があります。
一方で、手作業による希釈や補充では作業者の負担が大きくなりやすく、管理方法によって濃度にばらつきが生じることもあるでしょう。
このようなクーラント管理の負担を軽減する設備として、自動希釈装置があります。
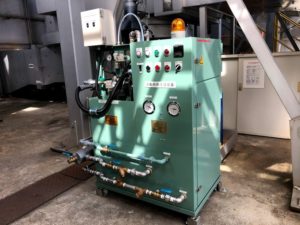
真岐興業株式会社の自動希釈装置は、水と原液を設定した比率で混合し、適切な濃度のクーラントを供給するための設備です。
クーラントの濃度管理を自動化することで、安定した加工環境の維持をサポートします。
従来方式を継続する場合でも、供給や管理の仕組みを改善することで、現場の負担軽減や品質の安定化につなげられます。
なお、自動希釈装置の具体的な選び方や特徴については、「自動希釈装置の失敗しない選び方〜3つのポイントでコストを削減」で詳しく解説しています。
工作機械の導入やリプレースは、供給方式を見直す絶好の機会です。
ミスト加工と従来方式のどちらを選ぶべきか迷った際は、以下の運用ポイントを比較検討することをおすすめします。
自社が求める優先順位を明確にし、加工内容に合わせた無理のない方式選びが求められます。
ミスト加工と従来のクーラント方式には、それぞれ異なる特徴があります。
油剤使用量の削減や作業環境の改善を目的としてミスト加工を検討する場合もあれば、既存設備を活用しながらクーラント管理を改善したい場合もあるでしょう。
大切なのは方式そのものの優劣ではなく、自社の加工内容や設備環境に適した供給方法の選択です。
真岐興業株式会社では、現場ごとの課題や設備条件に合わせたクーラント供給設備を提案しています。
自動希釈装置によるクーラント管理の効率化をはじめ、既存設備との柔軟な組み合わせや、用途に応じたワンオフ設備の製作にも対応しています。
クーラント供給方式の見直しを検討している場合は、自社の加工条件や運用状況に合わせた設備選定について、ぜひ真岐興業株式会社へご相談ください。
