
切削油は、金属加工の際に工具や加工物を冷却・潤滑するために使用されますが、使用や管理の状態によっては、臭いや変色、泡立ち、浮上油、肌荒れなどのトラブルが発生することがあります。
切削油のトラブルを放置すると、作業環境の悪化や加工品質への影響につながる場合もあるため、現場で起こりやすいトラブルを把握し、原因を確認することが大切です。
この記事では、切削油に関する代表的なトラブル事例とその解決策をまとめました。
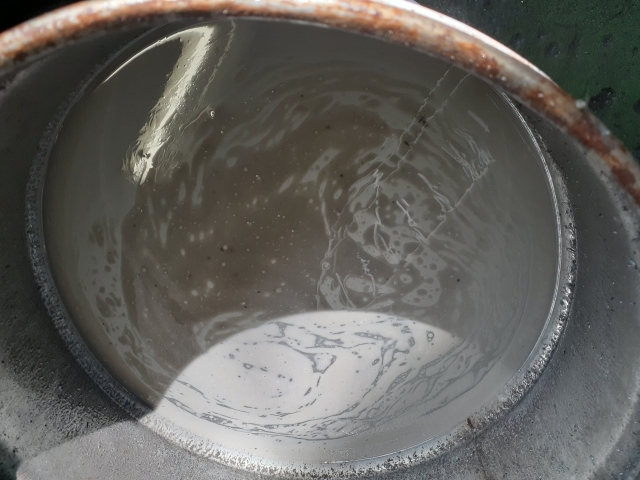
切削油を使用していると、臭いや変色、微生物の繁殖、浮上油、他油の混入などが見られることがあります。
ここでは、液剤の状態に関して現場で気付きやすいトラブルを見みていきましょう。
なお、切削油劣化の原因や具体的な対策については、「切削油の劣化を防ぎ寿命を延ばすメンテナンスとは?」で詳しく解説しています。
切削油から普段とは異なる臭いがしたり、色が変化したりしている場合は、液剤の腐敗や劣化が疑われます。
切削油は使用を続けることで状態が変化するため、以前とは異なる臭いや色になっていないかどうかの確認が重要です。
特に、水溶性切削油では液剤の状態を定期的に確認し、異常がないか把握しておきましょう。
水溶性切削油の中で細菌やカビなどの微生物が繁殖すると、液剤の腐敗が一気に進行します。
微生物は油に含まれる成分を分解して栄養にするため、放置すると液剤の性能が失われます。
切削油の液面に油が浮いている場合は、機械の摺動部などで使用される潤滑油が切削油に混入している可能性があります。
切削油の表面に浮かぶ油は「浮上油」と呼ばれ、周辺の機械設備からの油漏れなどが主な原因です。
液面に油膜が見られる場合は、切削油だけでなく周辺の機械設備から油が混入していないかを必ず確認しましょう。
他油が混入すると、液剤の濃度バランスが崩れて、切削油本来の冷却性能や潤滑性能が低下するほか、加工中の泡立ちや煙の発生を引き起こすこともあります。
浮上油に気づいたら放置せず、早めに原因を確認・対処することが大切です。
切削油に関するトラブルは、液剤そのものの状態だけでなく、加工中の作業性や加工精度にも影響します。
ここでは、泡立ちや異物の混入、切削油の飛散、旋盤加工の精度不安定といった、現場で起こりやすい問題を解説します。
切削油が激しく泡立つと、クーラントタンクから溢れ出るだけでなく、刃先への冷却効果が薄れて工具の摩耗を早めます。
泡立ちが発生した際は、原因に応じた適切な処置を行いましょう。
| 主な原因 | 状態と影響 | 解決策(対策) |
|---|---|---|
| 液剤濃度の上昇 | 界面活性剤が過剰になり、泡立ちやすくなる | 濃度計で測定し、規定濃度まで水で希釈する |
| 空気の巻き込み | ポンプの高圧吐出や配管の継ぎ目から空気を吸い込む | 吐出圧を調整し、配管パッキンの劣化を点検する |
| 使用水の影響 | 給水が極端な軟水の場合、化学反応で泡立ちやすくなる | 水質に合わせた油剤への変更や消泡剤の添加を行う |
日常的な濃度管理に加え、タンク周りの物理的なチェックを実施することでトラブルを未然に防げます。
なお、加工対象に合わせた油剤選定の基本については、「切削油の劣化を防ぎ寿命を延ばすメンテナンスとは?」も参考にしてみてください。
タンク内に切りくずやホコリ、ゴミなどの異物が混入すると、ポンプの詰まりやノズルの噴射不良を引き起こします。
配管内に堆積した微小な異物は、切削油の循環を妨げる大きな要因です。
異物混入によるトラブルは、網目の細かいフィルターの導入や、タンクの定期的な清掃作業によって防止できます。
加工中に切削油が周囲へ飛散すると、機械や床、作業者の衣服などが汚れる原因になります。
切削油の飛散は、加工条件や切削油の供給方法、加工機械の構造などによって発生します。
飛散が多い場合は切削油の吐出位置や量を確認し、必要に応じて機械のカバーや飛散防止設備を使用しましょう。
床面に油が残ると、作業者が足を滑らせる原因になるため、作業場所に切削油が飛び散った場合はすぐに清掃してください。
旋盤加工において寸法精度が不安定になる場合、切削油による冷却や潤滑のムラが影響しているケースが多く見られます。
刃先の温度変化によってワーク(加工物)が熱膨張を起こし、加工寸法にバラつきが出やすくなるためです。
高精度な加工を継続するためには、供給する切削油の量や油温を一定に保つ管理が必要です。
続いて、切削油を扱う作業者に起こりやすい肌トラブルの原因と日常的なケア方法を解説します。
皮膚の保護や初期症状への適切な対処を知り、安全で快適な作業環境を整えましょう。
切削油による肌荒れを防ぐには、皮膚への付着をできるだけ減らし、付着した場合は早めに洗い流すことが基本です。
作業時は切削油に適した保護手袋などの保護具を使用し、作業後は手を洗って皮膚に付着した切削油を落としましょう。
切削油の種類によって適した保護具が異なるため、使用している製品のSDS(安全データシート)も確認してください。
作業後は汚れた衣服を交換し、皮膚を清潔に保つようにします。
手荒れは、切削油に含まれる脱脂作用やアルカリ成分によって、皮膚の水分と油分が奪われることで発生します。
さらに、液剤の濃度が高すぎたり、切りくずなどの微粒子が肌を刺激したりすることも主な原因のひとつです。
対策として、規定の希釈濃度を正確に守りましょう。
作業時は切削油に直接触れないよう、耐油性の保護手袋を正しく着用してください。
切削油を扱う作業中や作業後にかゆみが出た場合は、まず切削油が付着した部分を洗い流し、症状が落ち着くまでは切削油が皮膚に付着しないようにしてください。
皮膚に付着した切削油は、水と石けんなどで洗い流します。
洗浄後もかゆみが続く場合は、自己判断で作業を続けず、医療機関に相談してください。
なお、かゆみの原因は切削油との接触だけとは限りません。
症状が続く場合や悪化した場合には、原因を確認するためにも専門家への相談を検討しましょう。
切削油に含まれる特定成分や、増殖した微生物に対してアレルギー反応を起こすケースがあります。
赤みや湿疹、強いかゆみが継続して現れる場合、単なる乾燥による手荒れではない可能性が考えられます。
症状が治まらない際や悪化傾向にある時は、自己判断での処置を避け、速やかに皮膚科などの専門医を受診してください。
医療機関を受診する際は、使用している切削油の安全データシート(SDS)を持参すると診察がスムーズです。
では、切削油のタイプによる使い分けや、近年の工場管理で重視される環境負荷低減の考え方を解説します。
油性切削油と水溶性切削油では、特徴や適した加工が異なるため、加工条件に合わせて選択しなければなりません。
油性切削油は、油を主成分とするため潤滑性に優れており、工具と加工物の摩擦を抑える用途に適しています。
そして水溶性切削油は水による冷却性に優れており、加工時に発生する熱を効率よく冷却する用途に適しています。
ただし、実際の選定では、加工する材料や加工方法、使用する機械などを総合的に確認する必要があります。
油性と水溶性の詳しい違いや使い分けについては、「水溶性切削油の3タイプの違いと選び方」で解説しています。
油性切削油の基本的な特徴や、供給管理を改善する圧送装置の選び方については、「油性切削油の基本と供給管理を改善する圧送装置の選び方」をご覧ください。
油性切削油を選定する際の粘度の考え方や添加剤の選び方については、「油性切削油の粘度と添加剤の選び方」を参考にしてください。
製造現場における環境対策として、切削油の使用量削減や廃棄物の低減に向けた工夫が広がっています。
液剤の寿命を延ばす適切な濃度管理をはじめ、廃油量を抑える植物油由来の切削油(バイオマス切削油)への切り替えなどが代表的な取り組みです。
環境に配慮した運用を継続することは、廃棄コストの削減や現場環境の改善にも大きく貢献します。
切削油の基本的な役割や法規制、安全性確認のポイントなどについては、「切削油の安全性とSDSや法規制への対応」をご確認ください。
切削油を使用する現場では、臭いや変色、浮上油、泡立ち、飛散、加工精度の不安定、手荒れなど、さまざまなトラブルが発生します。
トラブルの種類によって確認すべきポイントや対応方法は異なるため、原因を整理したうえで適切に対処することが大切です。
切削油の状態や加工条件を確認しても原因が分からない場合は、使用している油剤や設備、加工方法などを含めて見直す必要があります。
特に、油剤の選定や管理方法が加工現場に合っているか判断するには、専門的な知識が求められます。
真岐興業では、切削油に関するさまざまな悩みについて相談を受け付けています。
現在使用している切削油について困っていることや、加工時に発生しているトラブルがあれば、ぜひ一度ご相談ください。
