
「油性切削油を使っているのに、工具の摩耗が早い」「ワークに焼き付きが生じる」といったトラブルに悩んでいませんか?
こうした問題は、切削油の「粘度」や「添加剤」が加工条件に合っていないことが原因の一つかもしれません。
油性切削油を選ぶ際は、加工する材料や切削条件に合わせて適した粘度や添加剤を選定する必要があります。
選定を誤ると、加工品質や工具の寿命に影響する場合があるためです。
この記事では、油性切削油を選定するときに確認したい粘度の考え方と、極圧添加剤の選び方などについて解説します。
油性切削油の粘度は、加工時の「潤滑性」と「冷却性」のバランスを左右する要素です。
粘度の選定を誤ると、工具の摩耗や加工不良に直結するため注意しなければなりません。
まずは、粘度の違いが潤滑性や冷却性に与える影響と、重切削・精密加工などの加工条件によって適した粘度が異なる理由を解説します。
なお、油性切削油の基本的な特徴や供給管理については、「油性切削油の基本と供給管理を改善する圧送装置の選び方」で詳しく解説しています。
粘度が高い油は潤滑性に優れ、粘度が低い油は冷却性に優れるという違いがあります。
高粘度の油性切削油の強みは工具とワークの間に厚い油膜を維持できることで、摩擦を強力に抑えるため、焼き付きの防止に役立ちます。
ただし、粘り気が強いぶん熱がこもりやすく、冷却性能は高くありません。
一方で低粘度の切削油はサラサラとしており、加工部に素早く行き渡って熱を効率よく奪います。
冷却効果に優れる反面、強い圧力がかかる場面では油膜が切れやすい点が弱点です。
以下の表にそれぞれの特性を整理しました。
| 粘度 | 潤滑性 | 冷却性 | 現場での主な役割 |
|---|---|---|---|
| 高粘度 | 高い | 低い | 厚い油膜で摩擦を抑えて焼き付きを防ぐ |
| 低粘度 | 低い | 高い | 流動性の高さで熱を素早く逃がす |
適した粘度が変わる理由は、加工時に発生する「荷重の大きさ」と「熱の発生量」が作業内容ごとに異なるためです。
重切削や難削材の加工では、工具へ非常に大きな荷重がかかります。
このような環境では油膜切れを起こさないよう、高粘度の切削油を選択するのが基本です。
反対に、高速切削や細穴加工などの精密加工では、発熱対策と切粉のスムーズな排出が求められます。
そのため、浸透性と冷却性能に優れた低粘度の切削油を使い、熱変形や切粉の詰まりを回避します。
負荷対策と冷却対策のどちらを重視すべきかによって、選ぶべき粘度の数値が決まるのです。
では、切削油の性能を大きく左右する「極圧添加剤」の基礎知識と役割を解説します。
粘度の調整だけではカバーしきれない加工トラブルを回避するために、添加剤の性質や難削材との相性を把握しておきましょう。
塩素系と硫黄系の極圧添加剤は、それぞれ反応する温度域と適した加工内容が異なります。
塩素系添加剤は、比較的中低温域(約100〜400℃)で金属表面と反応して保護膜を形成します。
摩擦係数を下げる効果が高いため、ステンレスやチタンなどの加工時に生じる溶着を抑えるのに有効ですが、焼却時の環境負荷や排ガス対策には配慮しなければなりません。
一方、硫黄系添加剤は高温域(約400〜800℃以上)で真価を発揮する成分です。
重切削などの高負荷加工において強力な極圧膜を作り、工具の摩耗を抑制します。
ただし、銅合金に使用すると変色を起こすリスクがあるため、対象とするワークの材質を確認しましょう。
主な違いは以下の通りです。
負荷の大きい難削材加工には極圧添加剤入りの切削油が向いていますが、負荷が軽い一般的な加工であれば無添加の切削油で十分に対応できます。
難削材は切削抵抗が大きく、刃先に強い圧力と激しい発熱が集中しやすい特性があるため、添加剤が入っていない切削油では油膜が耐えきれません。
その結果、焼き付きや工具の欠けを引き起こす恐れがあるため注意が必要です。
極圧添加剤が配合された油を使うことで、被削性が低い材料でも安定した加工を実現できます。
これに対して、アルミ合金や軟鋼などの加工、あるいは軽負荷の研削作業であれば、強い極圧性は必須ではありません。
無添加や低添加の切削油を選ぶほうが、油の変質リスクや金属の腐食トラブルを抑えられる場合もあります。
加工する材質と負荷の大きさを考慮し、用途に合った油選定を意識してください。
油性切削油は、粘度や添加剤だけでなく、保管・取り扱いまで考慮して選定する必要があります。
ここでは、粘度や添加剤の選定ミスによって起こる加工不良と、引火点を考慮しない保管・取り扱いによるリスクを解説します。
加工条件に合わない粘度や添加剤の切削油を使用すると、工具損傷や寸法精度の低下といったトラブルに繋がります。
現場で発生しやすい主な選定ミスと、それが引き起こす加工不良の例を以下に整理しました。
| 選定ミスの内容 | 主な原因 | 発生しやすい加工不良 |
|---|---|---|
| 高負荷加工で低粘度・無添加油を使用 | 油膜が圧力に耐えきれずに金属同士が直接接触する | 油膜切れによる焼き付き工具のチッピング(刃こぼれ) |
| 精密・高速加工で高粘度油を使用 | 油の流動性が低く、熱が逃げにくい | 冷却不足によるワークの熱変形切粉の詰まり傷 |
| 非鉄金属に不適正な添加剤を使用 | 添加剤の成分が金属表面と過剰に反応する | 銅合金などの変色腐食トラブル |
加工不良が頻発している場合は、作業手順だけでなく、使用している切削油のスペックを見直すことが解決への近道です。
油性切削油を保管・取り扱うときは、引火点を確認し、火気や高温になる場所を避ける必要があります。
引火点とは、液体から発生した蒸気に火炎などを近づけたとき、引火するのに十分な濃度の蒸気を発生させる最低温度のことです。
引火点を確認せずに油剤を保管すると、使用環境の温度や周囲の火源によっては火災につながります。
特に、切削加工の現場では工作機械などから熱が発生するため、油剤の保管場所や取り扱い方法を適切に管理しなければなりません。
また、油性切削油は製品ごとに引火点が異なります。
新しい油剤へ変更するときは、製品のSDS(安全データシート)などで引火点を確認し、保管方法や取り扱い上の注意事項を把握してください。
油剤の選定では、加工性能だけを見て判断するのではなく、安全に保管・使用できるかまで確認することが必要です。
粘度や添加剤と同じように、引火点も油性切削油を選ぶ際の確認項目に含めましょう。
油性切削油は適した製品を選ぶだけでなく、加工点へ安定して供給することもとても重要です。
粘度の高い油性薬剤を扱う際に生じやすい供給管理の難しさと、安定供給によって油剤本来の性能を引き出す考え方について確認しましょう。
粘度の高い油性薬剤は温度変化によって流動性が変わりやすく、塗布量のコントロールが難しいという課題があります。
冬場の室温低下などで油の温度が下がると、粘度が上がって吐出量が減ったり、配管内で詰まりが生じたりするおそれがあります。
そして反対に、夏場には温度が上がることで粘度が低下し、過剰に吐出されて不要なコストがかかることもあるのです。
このような温度影響による吐出ムラを防ぐには、現場環境に合わせた安定的な供給体制の構築が必要です。
選定した油性切削油の性能を十分に発揮するには、加工点への必要な量の安定供給が欠かせません。
油剤そのものが加工条件に適していても、供給量が安定しなければ、期待する潤滑性や冷却性を十分に発揮できない場合があるためです。
たとえば、供給量が多すぎれば油剤の使用量が増え、少なすぎれば加工点で必要な性能を発揮できません。
そこで塗布量を精密にコントロールできる装置を使用すれば、焼き付きを防ぎながら薬剤の使用量を適正化する管理が可能です。
真岐興業株式会社の油性薬剤圧送装置は、こうした安定供給を支える設備の一つです。
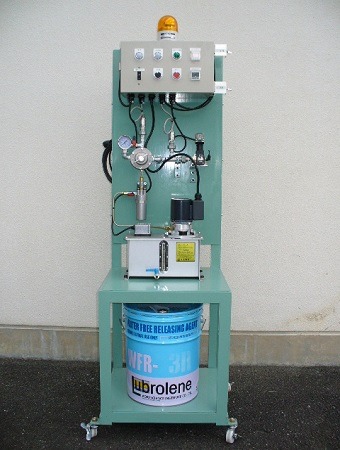
現場の条件に応じて供給を管理することで、油性薬剤の使用量を適正化しながら、油剤本来の性能を安定して引き出すことにつながります。
油性切削油を選定するときは、油剤そのものの性能だけでなく、選定した油剤をどのように供給するかまで考えておくと、より安定した加工につなげやすくなります。
油性切削油を選ぶ際は、加工内容に合わせた粘度と極圧添加剤の組み合わせが重要です。
高負荷な重切削には高粘度や極圧添加剤入り、精密・高速加工には冷却性に優れた低粘度油といったように、現場の条件に応じた使い分けが求められます。
また、どれほど最適な油剤を選定しても、現場へ常に適量を供給できなければ本来の性能を発揮できません。
供給管理に不安がある場合や、特殊な加工環境でお悩みの際は、設備面からの見直しも効果的です。
真岐興業株式会社では、現場ごとの課題や設備状況に合わせたワンオフでの対応や、柔軟な組み合わせができる油性薬剤圧送装置のご提案を行っています。
自社の加工条件に合った供給方法がわからない場合や、薬剤の使用量を適正化したいとお考えの際は、ぜひお気軽にお問い合わせください。
